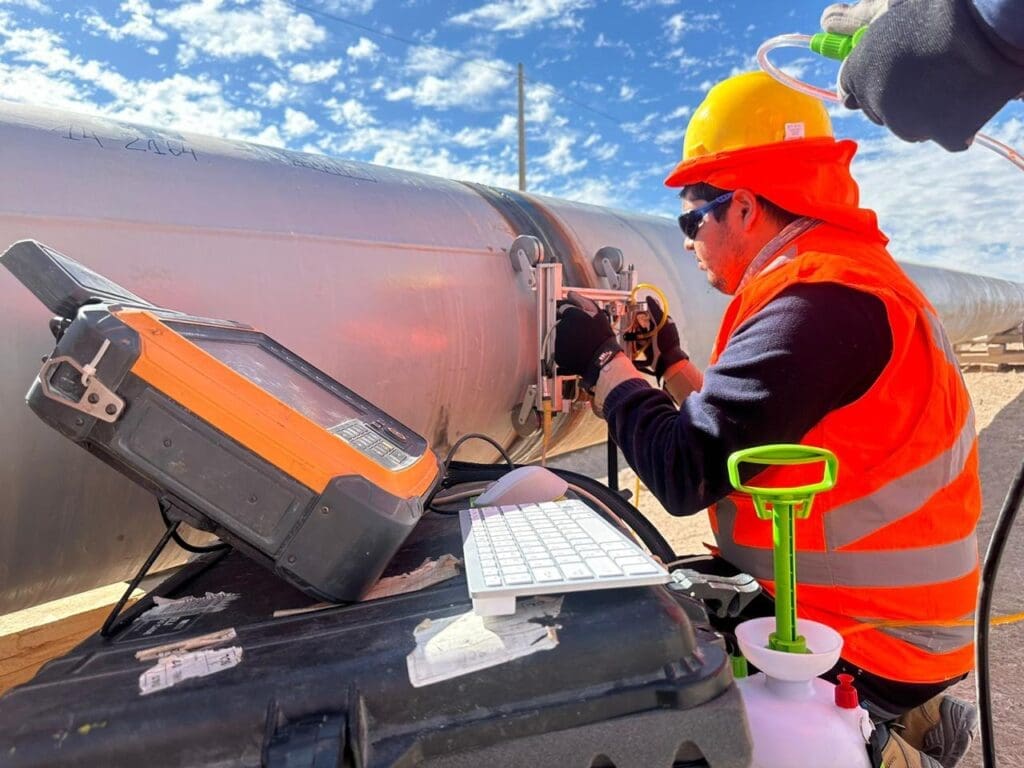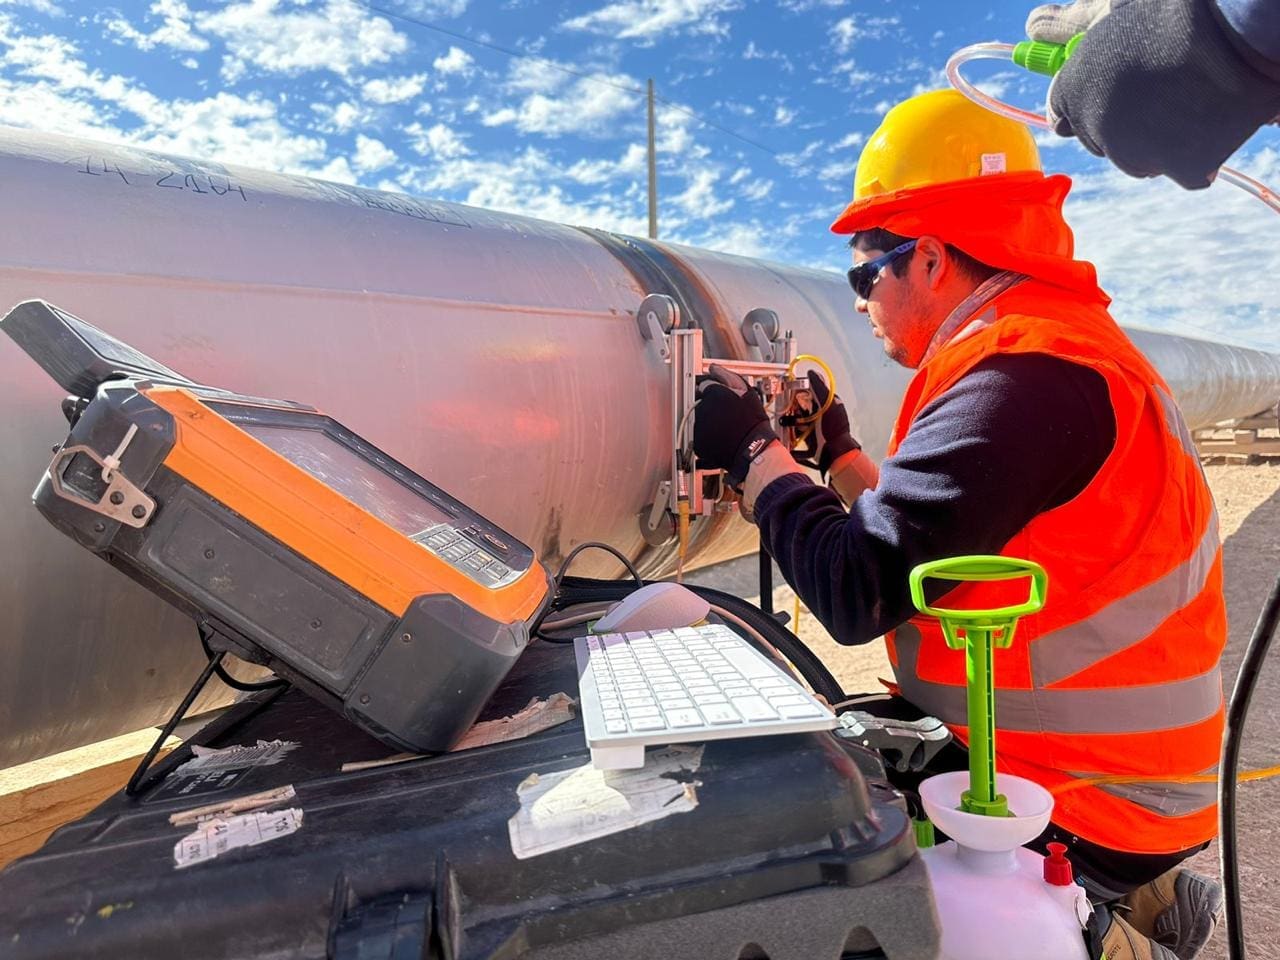
Una discontinuidad dentro de una soldadura puede responder de forma muy distinta según el ángulo desde el que sea inspeccionada. Precisamente ahí aparece una de las principales ventajas del ultrasonido Phased Array (PAUT): la posibilidad de dirigir electrónicamente el haz ultrasónico y explorar el material desde diferentes ángulos.
Esta técnica de ensayo no destructivo se utiliza para evaluar soldaduras, componentes y estructuras de acero sin necesidad de destruir la pieza.
Pero ¿cómo consigue cambiar el haz y qué información puede obtener durante una inspección?
¿Qué es el ultrasonido Phased Array?
El ultrasonido Phased Array utiliza los mismos principios físicos generales que el ultrasonido convencional.
Se introducen ondas ultrasónicas en el material y se analizan las señales que regresan al encontrar interfaces, cambios geométricos o discontinuidades.
La principal diferencia se encuentra en el transductor.
Un sistema PAUT utiliza una matriz formada por múltiples elementos piezoeléctricos. El instrumento puede activar y recibir cada uno de ellos aplicando retardos electrónicos calculados.
Esto permite controlar la forma en que se construye el haz ultrasónico.
¿Cómo funciona Phased Array?
Cuando los elementos del transductor se activan con pequeñas diferencias de tiempo, las ondas generadas se combinan formando un frente de onda determinado.
Si cambia la secuencia de retardos, también puede cambiar:
- la dirección del haz;
- el ángulo de inspección;
- la focalización;
- la zona que se desea explorar.
El conjunto de retardos utilizado para crear una configuración determinada se conoce como ley focal.
Estas leyes se aplican tanto durante la emisión como durante la recepción de las señales y deben calcularse en función del palpador, la zapata, el material y la geometría que se quiere inspeccionar.
¿Qué es un barrido sectorial?
Una de las aplicaciones más conocidas de PAUT es el barrido sectorial o S-scan.
En este tipo de configuración el haz recorre electrónicamente un rango de ángulos, generando una representación similar a un abanico.
Esto permite obtener información desde distintas orientaciones sin cambiar físicamente de palpador para cada ángulo.
La capacidad resulta especialmente útil en inspección de soldaduras, donde las discontinuidades pueden presentar diferentes orientaciones.
También existen otras configuraciones, como los barridos electrónicos lineales utilizados en determinadas aplicaciones de mapeo.
¿Cómo se realiza una inspección Phased Array?
Aunque el principio tecnológico es avanzado, el proceso de inspección puede resumirse en varias etapas.
Primero se define qué componente será inspeccionado y qué volumen necesita evaluarse. Para ello se consideran aspectos como:
- material;
- espesor;
- geometría;
- tipo de soldadura;
- acceso disponible;
- código o criterio aplicable.
Después se seleccionan el palpador, la zapata, los ángulos y demás parámetros necesarios.
Un paso especialmente importante es la calibración, ya que permite ajustar el sistema para las condiciones reales de inspección.
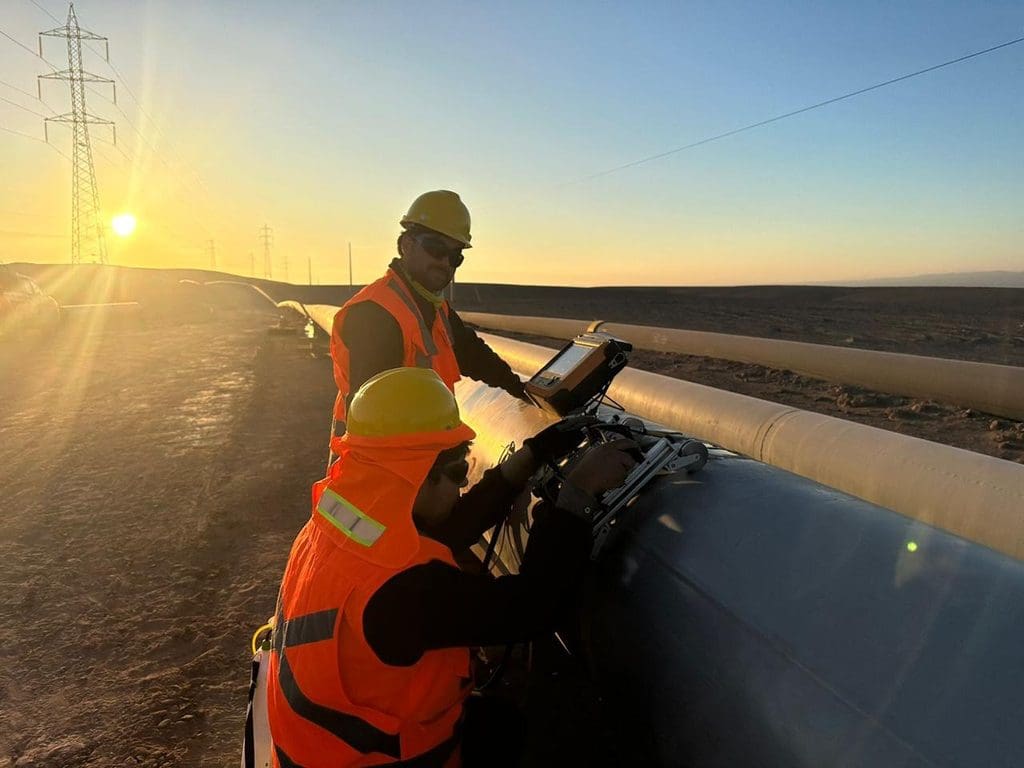
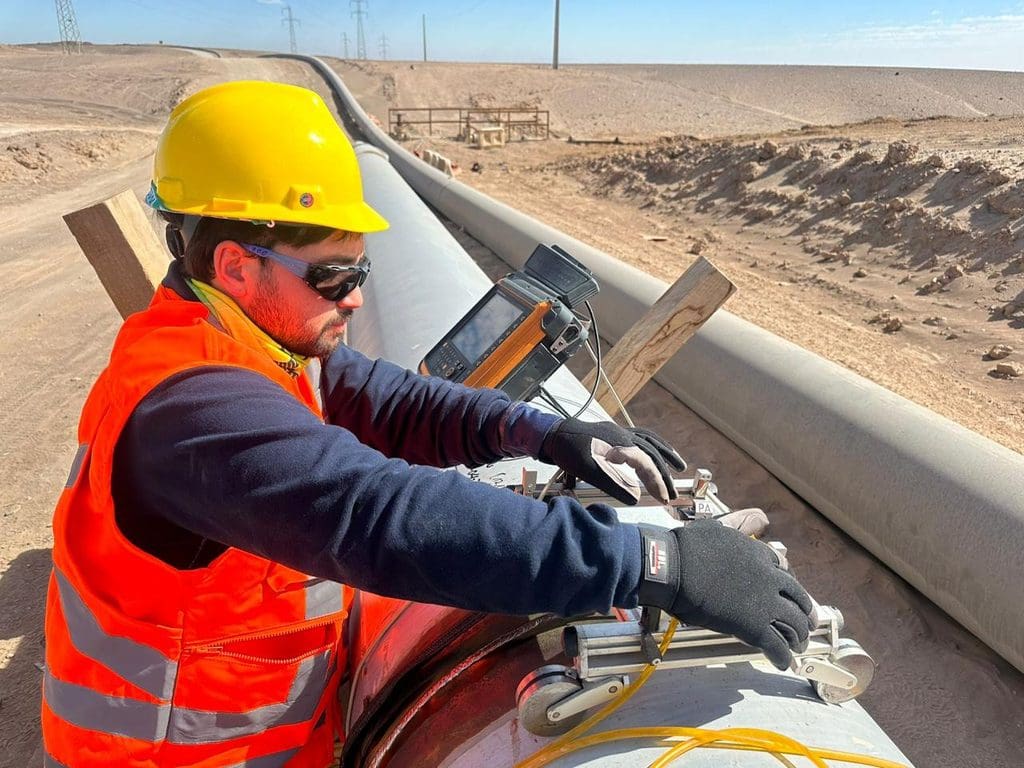
Una vez configurado el equipo, el transductor se desplaza sobre la superficie utilizando un acoplante que facilite el paso de las ondas hacia el acero.
Cuando el haz encuentra una discontinuidad, una superficie o un cambio geométrico, parte de la energía regresa al transductor. El instrumento recibe y procesa estas señales para presentarlas al inspector.
Dependiendo del sistema y de la adquisición utilizada, pueden generarse distintas representaciones, como A-scan, S-scan, B-scan o C-scan.
Si además se utiliza un codificador de posición, los datos pueden relacionarse con la ubicación exacta del palpador durante el recorrido, aumentando la trazabilidad de la inspección.
¿Qué puede detectar Phased Array en materiales?
PAUT puede utilizarse para detectar indicaciones asociadas a discontinuidades en soldaduras y materiales de acero.
Entre ellas pueden encontrarse, dependiendo de las condiciones y del procedimiento:
- falta de fusión;
- falta de penetración;
- inclusiones;
- porosidad;
- fisuras;
- laminaciones;
- pérdida de espesor asociada a corrosión.
Es importante diferenciar tres conceptos.
Una indicación es la respuesta que aparece en el equipo. Una discontinuidad es una interrupción real en el material. Un defecto es una discontinuidad que resulta rechazable según el criterio de aceptación aplicable.
Por eso no es correcto afirmar que Phased Array “detecta cualquier defecto”.
La capacidad real depende de la orientación y tamaño de la discontinuidad, la geometría, el material, la configuración y la cobertura obtenida.
Aplicaciones de Phased Array en inspección de materiales
Inspección de soldaduras
Es una de las aplicaciones más frecuentes.
Gracias a la posibilidad de utilizar distintos ángulos, PAUT puede explorar el volumen de una unión soldada y obtener información sobre indicaciones que podrían presentar diferentes orientaciones.
Mapeo y pérdida de espesor
Las técnicas ultrasónicas también pueden utilizarse para evaluar pérdida de material asociada a corrosión.
En determinadas configuraciones, el registro puede representarse mediante vistas que facilitan analizar cómo varía el espesor a lo largo de una superficie.
Componentes industriales
PAUT también puede utilizarse en distintos componentes de acero cuando la geometría, la criticidad o la necesidad de información hacen conveniente una técnica con mayor capacidad de cobertura y registro.
Principales ventajas de Phased Array
Entre sus principales ventajas destacan:
- posibilidad de modificar electrónicamente el ángulo;
- exploración desde múltiples orientaciones;
- focalización del haz;
- mayor cobertura en determinadas inspecciones;
- representaciones visuales que apoyan la interpretación;
- almacenamiento de los datos adquiridos;
- posibilidad de reanalizar información posteriormente.
Estas ventajas no significan que PAUT deba utilizarse siempre.
El ultrasonido convencional continúa siendo más simple y suficiente para numerosos trabajos.
¿Cuáles son las limitaciones?
Un análisis correcto de Phased Array también debe considerar sus límites.
La orientación de las discontinuidades sigue influyendo en la respuesta ultrasónica. Un barrido sectorial reduce este problema, pero no lo elimina.
Además, algunos materiales de grano grueso o anisotrópicos pueden provocar mayor atenuación, dispersión o desviación del haz.
También es necesario disponer de una superficie adecuada y mantener un correcto acoplamiento.
Finalmente, PAUT genera una gran cantidad de información. Esa información no sustituye al criterio técnico: hace todavía más importante una configuración, calibración e interpretación adecuadas.
¿Phased Array es mejor que el ultrasonido convencional?
No necesariamente.
El ultrasonido convencional puede ser más rápido de implementar y perfectamente suficiente para mediciones de espesor, inspecciones sencillas y distintos controles industriales.
Phased Array adquiere mayor valor cuando necesitamos:
- cubrir diferentes ángulos;
- inspeccionar geometrías complejas;
- mejorar la cobertura;
- conservar un registro codificado;
- revisar posteriormente los datos obtenidos.
Por eso, la técnica debe seleccionarse según el componente y el objetivo, no simplemente según cuál tecnología sea más avanzada.
Ultrasonido Phased Array con Ingemars
En Ingemars realizamos inspecciones ultrasónicas en materiales mediante Phased Array y ultrasonido convencional, permitiendo seleccionar la alternativa según los requerimientos técnicos de cada proyecto.
Antes de definir el método es importante revisar la geometría, el material, el acceso disponible, las zonas que deben evaluarse y los requisitos de documentación o trazabilidad.
Preguntas frecuentes
¿Qué significa PAUT?
Corresponde a Phased Array Ultrasonic Testing, una técnica ultrasónica que utiliza múltiples elementos controlados electrónicamente.
¿Phased Array es un ensayo no destructivo?
Sí. Permite obtener información sobre el interior de un material sin destruir el componente inspeccionado.
¿Se puede utilizar para inspeccionar soldaduras?
Sí. La inspección de soldaduras es una de sus aplicaciones más habituales, especialmente cuando resulta necesario explorar el volumen desde distintos ángulos.
¿Una inspección Phased Array queda registrada?
Puede quedar registrada cuando el sistema y la configuración de adquisición lo permiten. Con un codificador también puede asociarse la información ultrasónica con la posición durante el barrido.
¿Phased Array reemplaza al ultrasonido convencional?
No. Ambas técnicas tienen aplicaciones válidas y deben seleccionarse de acuerdo con las características de cada trabajo.
Conclusión
El ultrasonido Phased Array permite controlar electrónicamente múltiples elementos para dirigir y focalizar el haz ultrasónico, ampliar la cobertura de determinadas zonas y registrar información que puede revisarse posteriormente.
Estas capacidades lo convierten en una alternativa especialmente útil para inspeccionar soldaduras y componentes de acero cuando la geometría, la orientación de las discontinuidades o la necesidad de trazabilidad requieren una técnica más avanzada.
Pero la tecnología no reemplaza una correcta definición del procedimiento.
Si necesitas inspeccionar una soldadura, componente o estructura de acero, en Ingemars podemos revisar las condiciones del proyecto y definir si corresponde utilizar Phased Array u otra técnica ultrasónica.
Solicita una cotización para tu inspección y conversemos sobre tu proyecto.